La maîtrise de l’air dépend de l’étape de fabrication du papier
Une machine à papier, une ligne de transformation et un atelier de stockage n’ont pas les mêmes besoins. Dans la partie humide et la sécherie, il faut évacuer la vapeur d’eau et l’excès de chaleur sans perturber les procédés. Dans les opérations de coupe, de bobinage et de transformation, il faut notamment gérer les poussières, l’électricité statique et l’équilibre hygrométrique du papier.
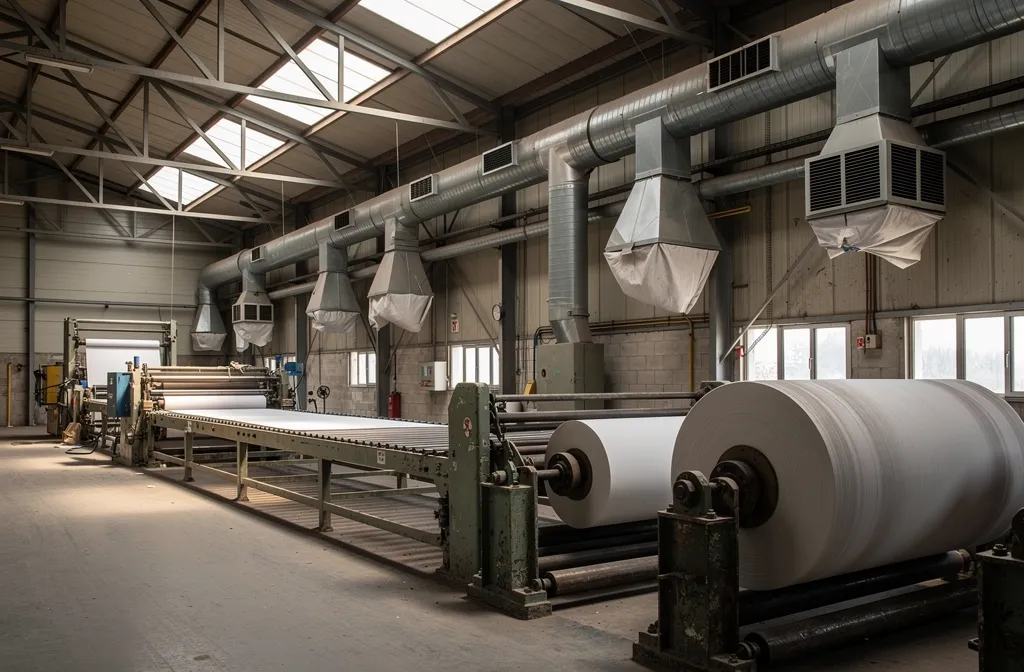
Le papier est hygroscopique : il absorbe ou cède de l’eau selon l’humidité de l’air et sa température. Les variations de teneur en eau peuvent modifier sa stabilité dimensionnelle, favoriser le gondolement, affecter la planéité et compliquer certains procédés. Le traitement d’air doit donc considérer le matériau lui-même, et pas seulement le confort dans l’atelier.
Il n’existe pas de consigne d’humidité universelle pour toute l’industrie papetière. Les objectifs varient selon la matière, les opérations et les spécifications du produit fini.
Référence : BioResources, hygrostabilité du papier.
Trois situations qui demandent des traitements d’air différents
Sécherie et hottes de machine à papier
Le séchage libère d’importantes quantités de vapeur d’eau et de chaleur. La hotte de sécherie, l’extraction, l’air de compensation et la récupération d’énergie forment un ensemble : une ventilation mal équilibrée peut dégrader les conditions du procédé. L’étude doit porter sur les flux humides, le risque de condensation et les possibilités de valorisation de chaleur, en tenant compte des contraintes de production.
Coupe, bobinage et transformation
Les opérations mécaniques peuvent générer poussières et débris fibreux. Le captage localisé doit être étudié au plus près des émissions ; la filtration doit être adaptée aux caractéristiques des particules et aux contraintes du procédé. Une simple ventilation générale ne remplace pas nécessairement la collecte à la source.
Conditionnement, stockage et finition
Des changements rapides de température et d’humidité entre locaux peuvent entraîner une reprise ou une perte d’humidité du papier. Les produits sensibles gagnent à être conditionnés dans un environnement maîtrisé et à bénéficier d’un temps d’acclimatation adapté. Selon les besoins, une humidification ou une déshumidification peut contribuer à stabiliser les conditions.
Références : Commission européenne, BREF pâte à papier, papier et carton ; ASHRAE, contrôle de l’humidité du papier.
Quels paramètres documenter avant de dimensionner ?
Le dimensionnement d’une extraction de sécherie nécessite un bilan des flux de chaleur et d’humidité ; celui d’un atelier de transformation repose plutôt sur la caractérisation des émissions, les contraintes de captage et la stabilité de l’ambiance. Pour la prévention des charges électrostatiques, la maîtrise de l’humidité peut aider, mais ne se substitue pas à la mise à la terre, aux dispositifs antistatiques et aux procédures adaptées.
Stabiliser le procédé sans créer d’autres risques
Les contrôles doivent vérifier à la fois la qualité du papier et le fonctionnement de l’installation : hygrométrie dans les zones critiques, températures, condensations, débits de captage et pertes de charge des filtres. Dans les sécheries, la récupération de chaleur et le pilotage de l’air de compensation doivent être évalués aux régimes de production réels.
Les poussières issues de certaines étapes peuvent présenter des risques d’incendie ou d’explosion selon leurs caractéristiques et les concentrations rencontrées : une évaluation spécialisée est nécessaire avant de définir les protections. L’hygiène et l’entretien des systèmes utilisant de l’eau doivent également être pris en compte.
Rassemblez les plans de la ligne, les caractéristiques des papiers, les problèmes observés (gondolement, statique, condensation, dépôts), les relevés d’humidité et de température, les équipements aérauliques existants et les profils de production.