Cartographier les émissions par procédé et matière
La fabrication de composites rassemble des techniques différentes : stratification manuelle, projection simultanée, infusion sous vide, emploi de préimprégnés, cuisson, détourage et finitions. Selon les fibres, les résines et les additifs, les postes peuvent émettre des vapeurs, des aérosols ou des poussières. Une cartographie précise les formulations, les températures, les durées de cycle et les opérateurs exposés ; le seul mot « composite » ne suffit pas à définir un traitement d'air.
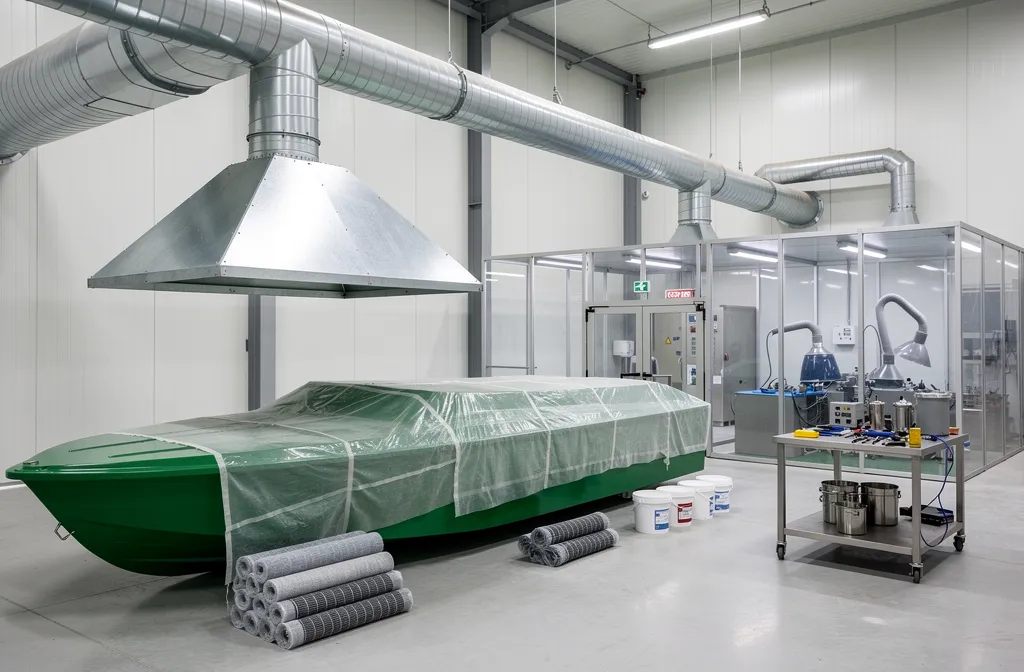
Réduire les émissions dès le choix des formulations et des procédés
Le recours à une formulation moins émissive, à un circuit de transfert fermé ou à une méthode de moulage moins ouverte doit être examiné avant le choix du captage. Les procédés en moule fermé peuvent réduire certaines émissions, mais la préparation des mélanges, les ouvertures et le nettoyage demeurent des phases à étudier. La prévention chimique doit également prendre en compte les contacts cutanés et les risques propres aux durcisseurs.
Stratification manuelle en moule ouvert : maîtriser les vapeurs
L'application de résines en moule ouvert expose une surface parfois importante pendant l'imprégnation et la polymérisation. Certaines résines polyesters contiennent du styrène ; son émission dépend de la formulation, de la température, des surfaces et du mode opératoire. Un dispositif de captage doit être étudié selon la forme des pièces et la position des opérateurs pour éviter que l'air pollué ne traverse leur zone respiratoire. Le guide INRS ED 665 traite précisément de ces situations.
Pulvérisation de gelcoat et projection simultanée
La pulvérisation peut produire des aérosols et augmenter les surfaces d'émission. Les cabines, enceintes ou captages de proximité doivent être compatibles avec la taille des pièces, l'accès des opérateurs et les produits utilisés. La maîtrise des dépôts, des brouillards et des vapeurs requiert une caractérisation distincte ; un simple filtre à particules ne garantit pas l'élimination de composés gazeux.
Infusion, préimprégnés et cuisson : des sources différentes
Les procédés utilisant le vide ou des matériaux préimprégnés modifient les conditions d'émission, sans rendre tous les postes exempts de risque. Préparation, découpe des renforts, ouverture des poches, étuvage et nettoyage doivent être examinés. Les émissions éventuelles pendant la cuisson dépendent des matériaux et températures ; les équipements thermiques et réseaux d'extraction nécessitent une étude spécifique.
Détourage, perçage et ponçage : capter les poussières
Après polymérisation, la découpe et l'usinage des pièces produisent des poussières de résine et de renforts. La granulométrie et le danger dépendent notamment des fibres de verre ou de carbone et de la matrice. Il faut privilégier les outils avec aspiration intégrée ou les postes confinés plutôt qu'une dilution dans le hall. Les changements de consommables, outils et paramètres peuvent modifier l'empoussièrement.
Fibres de carbone : identifier les risques propres aux poussières
La découpe et surtout le ponçage des composites à fibres de carbone peuvent libérer des fragments et des fibres. Les équipements de collecte doivent être choisis selon les propriétés des poussières et les risques électriques ou d'incendie éventuellement identifiés. Les exigences de nettoyage et de maintenance doivent éviter leur remise en suspension. Les mesures de prévention ne doivent pas être extrapolées indistinctement à tous les composites.
Articuler captage local, air neuf et traitement du rejet
La ventilation générale complète les captages aux sources. L'air de compensation doit être dimensionné sans perturber les flux au niveau des moules et des outils. Les rejets de poussières et ceux de vapeurs peuvent nécessiter des dispositifs distincts ; le choix dépend des polluants et des prescriptions applicables. Un contrôle au rejet ne remplace pas une évaluation de l'exposition des opérateurs.
Choisir les dispositifs selon le poste de fabrication
| Opération | Mesure à étudier | Vigilance |
|---|---|---|
| Moulage contact | Captage local adapté à la géométrie des pièces | Vapeurs et zone respiratoire |
| Pulvérisation de gelcoat | Enceinte ou cabine avec extraction | Aérosols et vapeurs |
| Infusion sous vide | Confinement et étude des phases d'ouverture | Préparation et nettoyage |
| Cuisson ou étuvage | Extraction de procédé étudiée | Température et formulation |
| Découpe et ponçage | Aspiration intégrée aux outils ou aux postes | Fibres et poussières fines |
Réception, entretien et ressources techniques
La réception doit vérifier les captages dans les configurations réellement utilisées, y compris le nettoyage et la maintenance. Les mesures d'exposition appropriées dépendent des produits, des poussières et des tâches. Un changement de résine, de procédé ou de géométrie des pièces peut nécessiter une nouvelle analyse.
Références : INRS ED 665 — mise en œuvre manuelle des polyesters stratifiés, INRS — fibres inorganiques et INRS — prévention des poussières.
Pages connexes : traitement de surface, poussières industrielles, ventilation industrielle et cadrage d'une installation.