Brouillards d’huile : de quoi parle-t-on en usinage ?
En tournage, fraisage, rectification ou perçage, la projection des fluides de coupe et leur interaction avec l’outil et la pièce peuvent produire des gouttelettes en suspension dans l’air. Le mot « brouillard d’huile » regroupe parfois des aérosols issus d’huiles entières et de fluides aqueux ; la nature du liquide et des contaminants influence pourtant l’exposition. Des vapeurs peuvent aussi être présentes. Un filtre séparant les gouttelettes ne traite pas automatiquement tous les contaminants de la phase gazeuse.
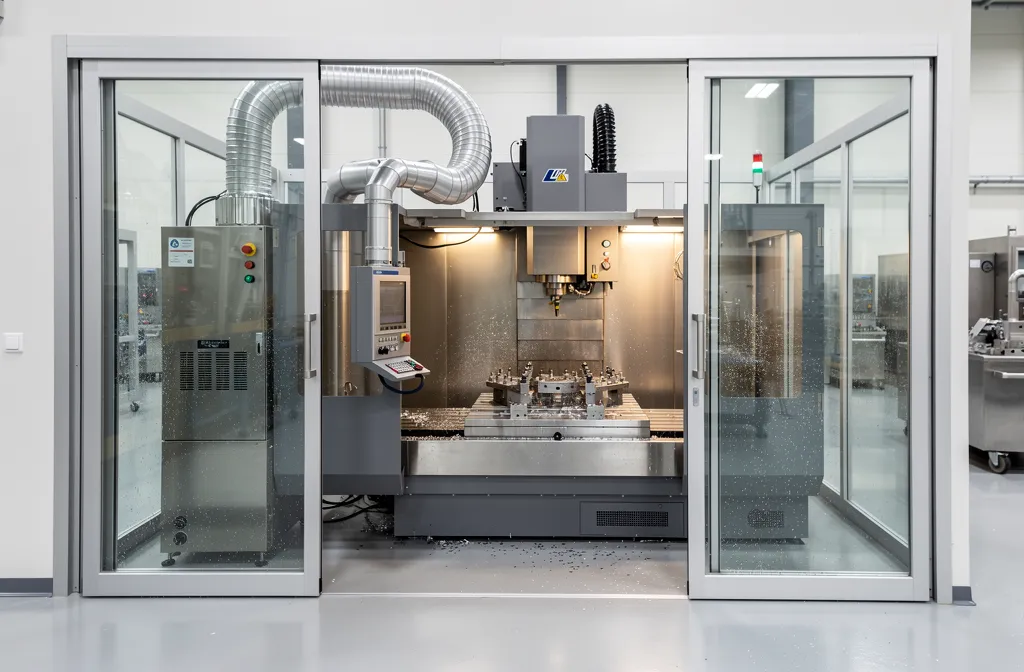
Un voile visible autour de la machine est un signe utile pour enquêter, mais l’absence de brume visible ne prouve pas que l’exposition est maîtrisée. Les opérations de chargement, de nettoyage, l’ouverture trop rapide d’une porte et les opérations avec projections à haute vitesse méritent une observation distincte.
Quels risques pour les opérateurs ?
Les fluides de coupe peuvent provoquer des irritations cutanées et, selon les formulations et la qualité des bains, des effets respiratoires. Le HSE souligne notamment les risques associés aux brouillards et à la contamination microbiologique des fluides aqueux. La composition exacte dépend des additifs, des métaux usinés, des produits de dégradation et de l’entretien du bain. Un diagnostic ne peut pas se limiter à mesurer « l’huile totale » sans regarder les substances en présence.
Les expositions sont aussi cutanées : éclaboussures, pièces et outils humides, nettoyage à la soufflette ou manipulation de chiffons souillés. La prévention inclut la réduction du contact, les pratiques de travail et le suivi de santé lorsqu’il est requis. Cette page ne remplace pas une évaluation réglementaire des risques propres à l’atelier.
Repérer les sources avant de sélectionner un filtre
Pour chaque machine, noter le procédé, le fluide utilisé, la vitesse d’usinage, le mode d’arrosage, le temps d’attente avant ouverture et le fonctionnement du capotage. Contrôler le réglage des buses, les portes, les joints, les fuites et les débits d’extraction. Mesurer ou caractériser les polluants dans des conditions représentatives : régime normal, pointes de production, opérations de nettoyage et changements de bain.
Une étude INRS de 2024 montre que le capotage des centres d’usinage réduit efficacement la fraction particulaire des fluides de coupe, sans être efficace de la même manière pour la fraction gazeuse. Cela justifie d’étudier séparément les gouttelettes et les vapeurs avant d’attribuer une performance globale à un système de filtration.
Agir d’abord sur le procédé et le captage à la source
Réduire la formation du brouillard peut passer par le choix approprié du fluide, la maîtrise de sa température, de son débit, de sa projection et par des techniques moins émissives lorsque le procédé le permet. La qualité du bain doit être maintenue et les contaminations accidentelles maîtrisées. Le capotage de la machine, puis l’aspiration localisée, visent à confiner et extraire les aérosols avant leur dispersion dans l’atelier.
L’INRS recommande le capotage et le captage à la source, avec rejet extérieur après filtration, éventuellement complétés par la ventilation générale. Le recyclage de l’air dans l’atelier ne doit jamais être choisi uniquement pour économiser du chauffage : la composition du flux, la qualité du traitement et la réglementation applicable doivent être vérifiées. La ventilation générale n’est pas un substitut à un captage local insuffisant.
Séparer les gouttelettes : quelle technologie ?
Les collecteurs de brouillards peuvent employer des étages mécaniques de séparation, des médias coalescents ou d’autres technologies suivant la taille des gouttelettes, le débit et la composition du flux. Un prétraitement peut protéger les étages fins des projections grossières et des copeaux. Le dimensionnement doit tenir compte de la perte de charge initiale et en service, du comportement du liquide collecté, des nettoyages et de l’évacuation des condensats.
La filtration électrostatique est parfois envisagée, mais elle implique également des critères d’entretien, de sécurité et de compatibilité avec le procédé. Les mentions « HEPA » ou « haute efficacité » ne suffisent pas à prouver la maîtrise de la fraction vapeur ni la qualité du rejet. Il faut obtenir des données de performance dans les conditions propres à la machine.
Tableau de décision : capotage, séparation, filtration
Une solution robuste relie l’origine des émissions, la capture, l’épuration et la vérification en situation réelle.
| Action | But | Limite à contrôler |
|---|---|---|
| Réglage du procédé et entretien du fluide | Réduire les émissions à la source | Effet réel sur le brouillard et les vapeurs |
| Capotage et aspiration locale | Éviter la diffusion des aérosols | Ouvertures, fuites et fraction gazeuse |
| Séparation/coalescence | Retenir des gouttelettes | Saturation, drainage, débits |
| Filtration complémentaire | Réduire les particules résiduelles | Compatibilité et perte de charge |
| Rejet ou recyclage | Gérer l’air épuré | Règles locales et contaminants non retenus |
Dimensionnement : les éléments à transmettre au fournisseur
Un dossier utile précise le nombre et le type des machines, le procédé, les fluides utilisés, les débits souhaités et les débits effectivement mesurés, les ouvertures de portes, la température, les charges en brouillard et les contaminants possibles. Décrire les conditions de nettoyage, les heures de fonctionnement, les pertes de charge disponibles ainsi que la gestion des condensats. Les contraintes d’entretien et les arrêts de production doivent entrer dans la comparaison.
Ne pas dimensionner par simple multiplication d’une puissance machine par un débit arbitraire. La pression et le débit nécessaires dépendent de la géométrie de l’enceinte, des ouvertures et de l’efficacité de capture recherchée. Un professionnel doit confirmer les hypothèses et la conformité aux règles locales.
Un calcul de charge pour cadrer l’étude, pas pour choisir un filtre
Supposons un débit d’extraction de 1 800 m³/h et une concentration mesurée de 5 mg/m³ d’aérosols. Le flux massique entrant serait de 1 800 × 5 = 9 000 mg/h, soit 9 g/h. Sur huit heures, la masse entrante théorique serait de 72 g si le débit et la concentration demeurent constants.
Ce chiffre ne correspond ni à la capacité d’un collecteur ni à la masse effectivement retenue. Les tailles de gouttelettes, la coalescence, la charge dynamique, les vapeurs et les phases de pointe restent déterminantes. Une mesure ponctuelle en sortie ne prouve pas l’absence d’exposition aux portes et aux postes voisins.
Schéma de maîtrise des brouillards en atelier
La chaîne suivante illustre les fonctions à étudier avant l’achat. Elle ne constitue pas un plan de conception ni une consigne d’exploitation.
Comment vérifier l’efficacité dans le temps ?
Lors de la réception, comparer les débits réels aux débits attendus, vérifier l’étanchéité du capotage, les points de capture, le fonctionnement de la séparation, l’évacuation des liquides et les concentrations mesurées lorsque nécessaires. Des contrôles lors de l’ouverture des portes sont utiles pour identifier une exposition non détectée en fonctionnement fermé.
Tenir un registre de suivi : changements de fluide, contrôle de qualité du bain, entretien des extracteurs, variation des pertes de charge, nettoyage des filtres et incidents. Un collecteur peut sembler fonctionner mécaniquement tout en laissant se dégrader le captage, par exemple lorsque les filtres s’encrassent. Un contrôle périodique doit être adapté au risque et au cadre réglementaire.
Questions à poser avant un achat ou une intervention
Le brouillard est-il généré par une seule machine ou plusieurs ? Le fluide est-il entier ou aqueux ? Les odeurs sont-elles liées à la phase gazeuse ou au bain dégradé ? Les portes restent-elles ouvertes pendant l’usinage ? Que deviennent les condensats et l’air extrait ? Quels contrôles permettront de prouver la réduction de l’exposition ?
Un devis doit détailler la fonction de chaque étage, les hypothèses de débit et les limites de performance. Pour la préparation du projet, consulter les pages filtration industrielle, ventilation industrielle et poussières en atelier.
Sources de prévention et limites de cette fiche
L’INRS recommande la réduction des émissions, le capotage et le captage local des fluides de coupe. Ses travaux récents soulignent la distinction entre phase particulaire et phase vapeur. Le HSE insiste aussi sur l’entretien des fluides et des protections collectives. Ces sources fournissent un cadre de prévention ; la conception et les mesures de conformité doivent être établies selon le procédé et le pays.
INRS — Fluides de coupe, démarche de prévention ; INRS — Étude des expositions particulaires et gazeuses (2024) ; HSE — Metalworking fluids ; Carsat Aquitaine — Guide captage des brouillards d’huile.